Стандарты контроля качества при погрузке зерна на судах: практическое руководство.
1. Что считается стандартом контроля качества для погрузчика зерновозов?
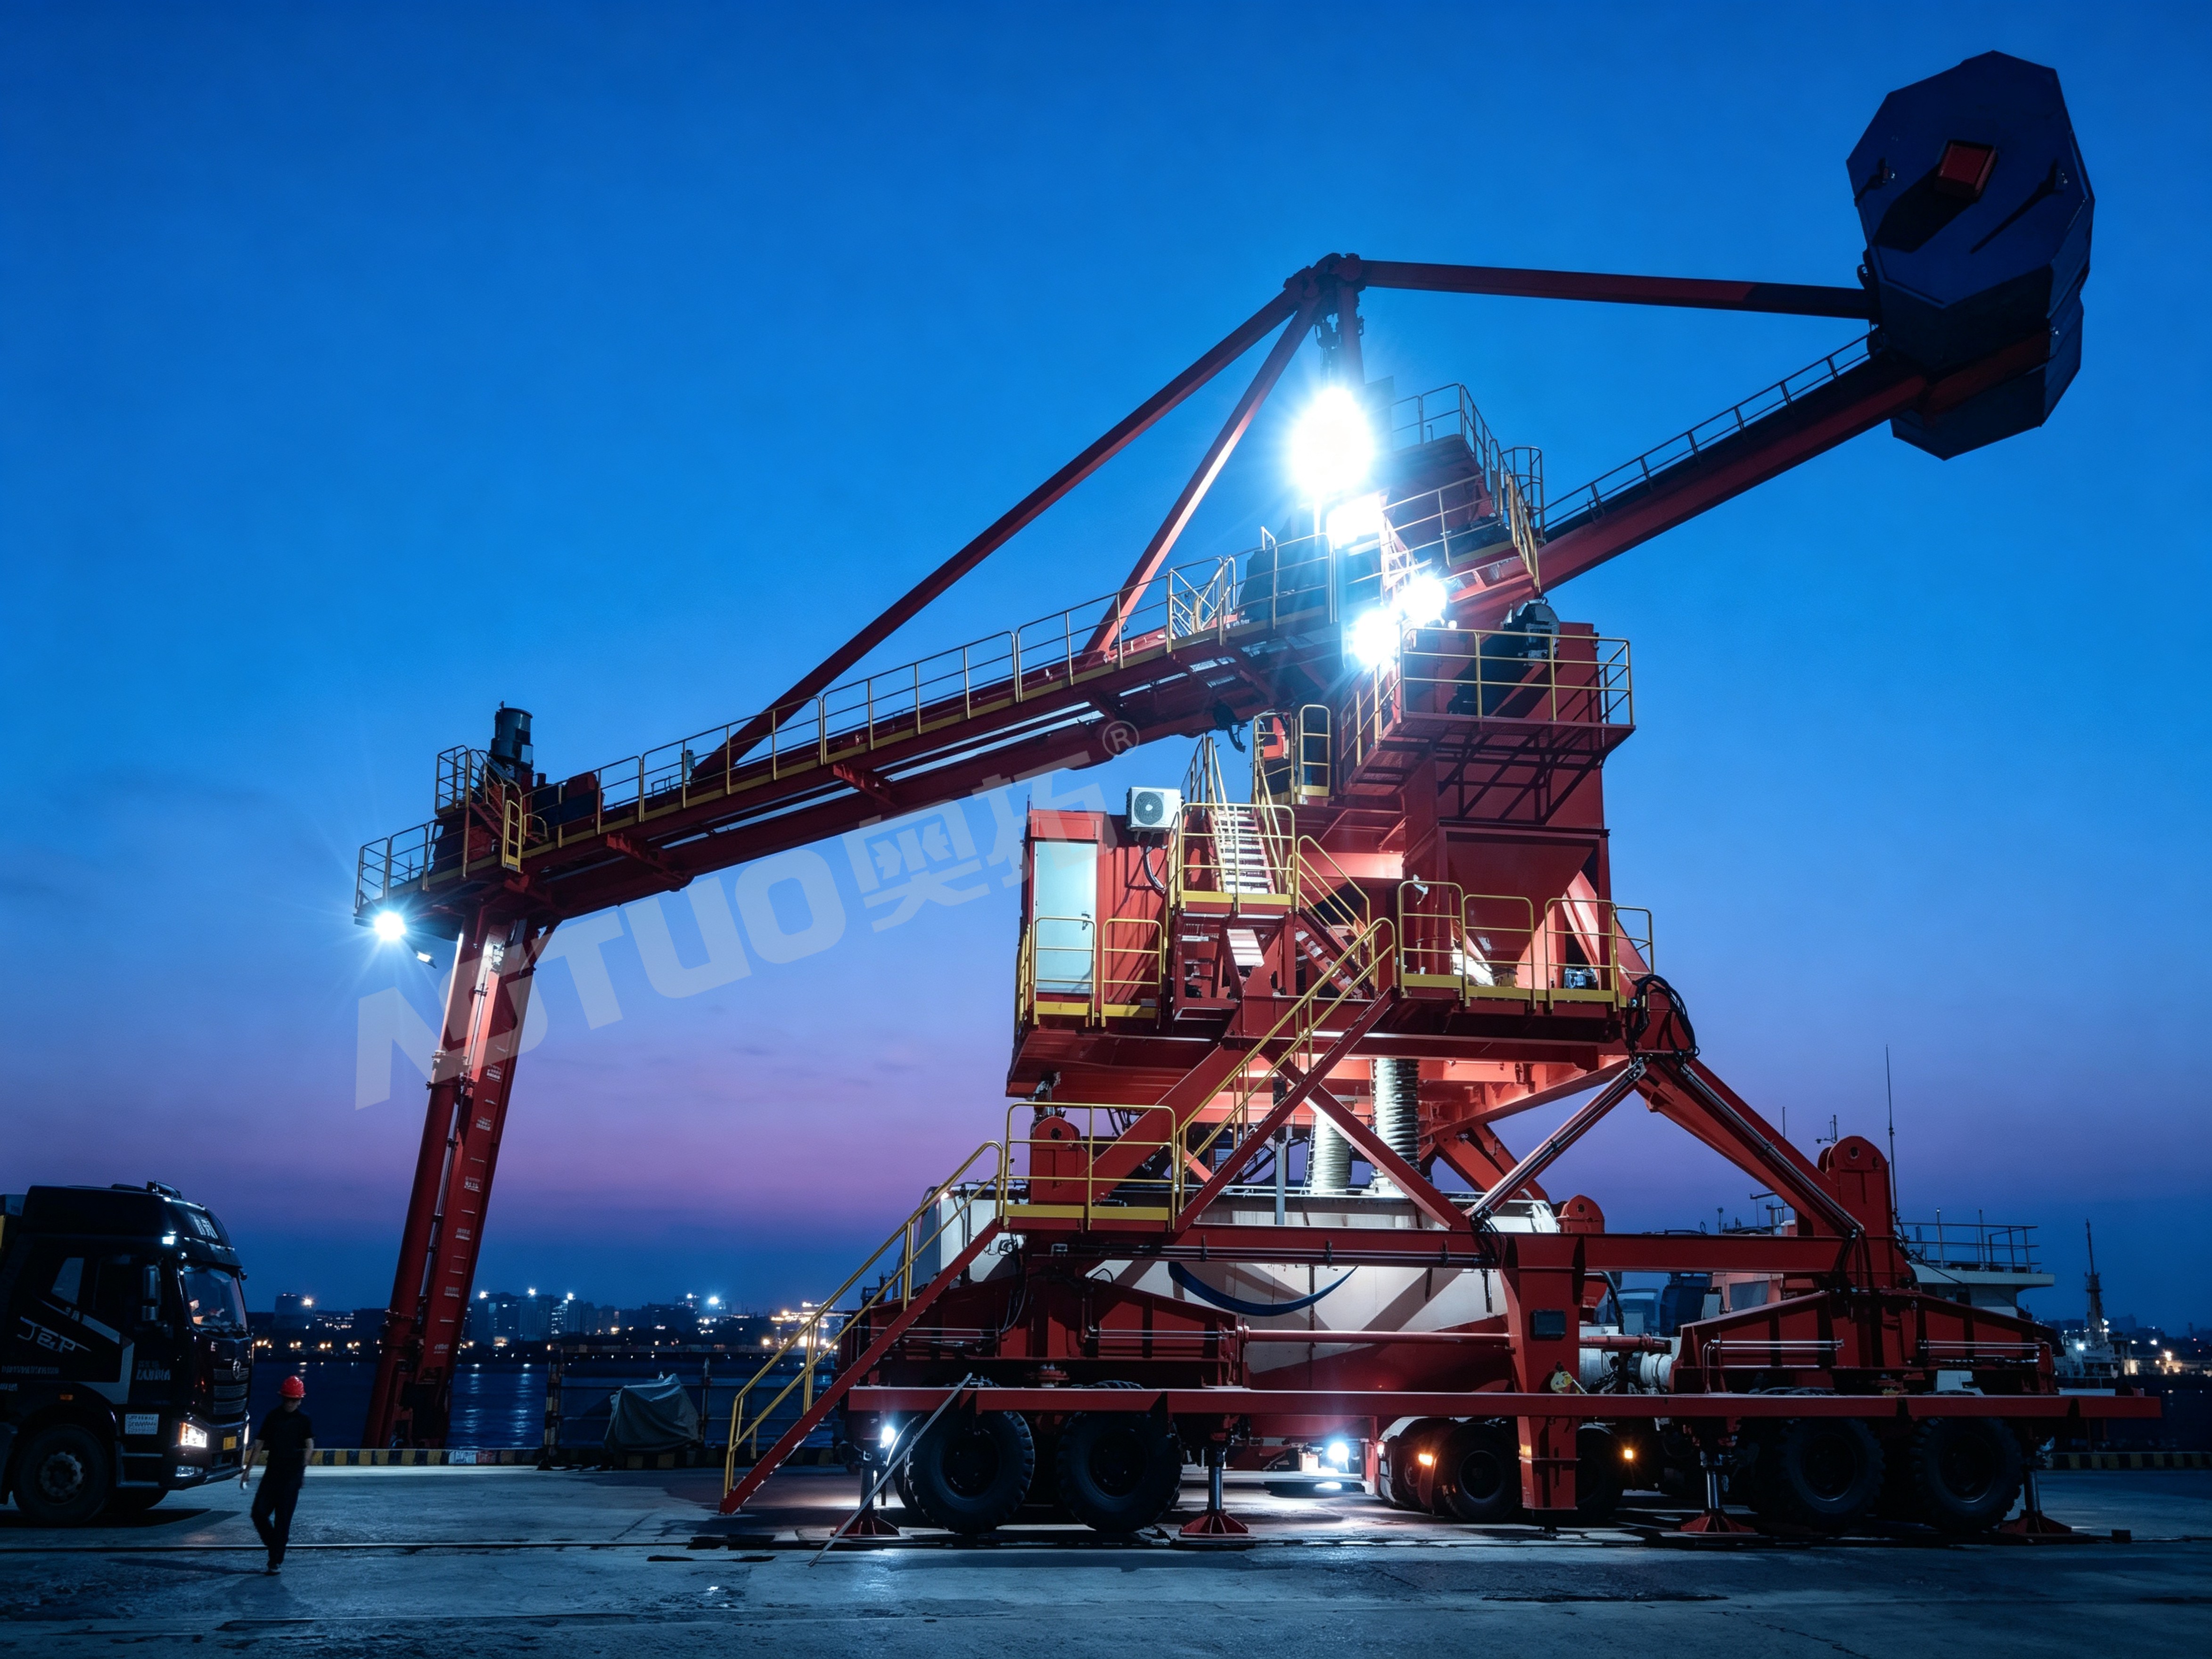
Стандарты контроля качества для зернопогрузчика не определены единым сводом правил. Обычно они составляются из нескольких уровней, включая стандарты безопасности оборудования, нормы проектирования конструкций, требования к сварке и изготовлению, правила электробезопасности и правила обработки грузов на борту судна.
Для покупателей важно понимать, что погрузчик судов Сама операция по погрузке зерна и судно оцениваются по одной группе стандартов, в то время как операция по погрузке зерна и само судно подлежат другой группе требований.
Уровни контроля качества, применяемые к погрузчикам зерна на судах.
| Уровень контроля качества | Типичный эталонный стандарт | Что оно контролирует |
|---|---|---|
| Общая безопасность оборудования | EN ISO 12100 | Оценка рисков, охрана, аварийная остановка, доступ для осмотра. |
| Проектирование конструкций | ISO 5049-1 | Прочность стрелы и портального крана, устойчивость, сочетания нагрузок. |
| Качество сварки | ISO 3834, ISO 5817 | Квалификация сварщиков, дефекты сварных швов и уровни приемки. |
| Электрооборудование | МЕК 60204-1 | Электропроводка, системы защиты, панели управления, логика аварийной остановки. |
| Правила перевозки судов | Международный зерновой кодекс ИМО, глава VI Конвенции SOLAS | Утвержденный план погрузки, заполнение трюмов, остойчивость судна. |
| Защита от пылевых взрывов | Классификация ATEX / IECEx | Выбор двигателя, датчика и корпуса в зонах с классифицированной запыленностью |
Если производитель заявляет, что зернопогрузчик соответствует международным стандартам, это заявление должно быть подтверждено реестром стандартов, в котором указаны применимый код и редакция для каждой подсистемы.
Для проверок качества этот реестр стандартов часто оказывается полезнее, чем типовой сертификат, поскольку в нем точно указано, как проводилась оценка оборудования.
2. Проектирование и структурная проверка
Погрузчик зерна — это мобильная конструкция, которая может подвергаться многократному ускорению, изменению ветровых условий и воздействию тяжелых грузов. Следовательно, контроль качества должен начинаться на этапе проектирования, до начала изготовления.
Проектирование конструкций мобильного оборудования для непрерывной погрузки и разгрузки обычно осуществляется в соответствии со стандартом ISO 5049-1 или эквивалентным национальным стандартом.
В расчетный пакет следует включить следующие параметры:
- Постоянные грузы
- Живые зерновые грузы
- Эксплуатационные ветровые нагрузки
- Ветровые нагрузки от неисправных систем
- Сейсмические нагрузки, где это применимо.
- Пределы отклонения
- Требования к устойчивости
- Нагрузки на колеса и реакции рельсов для оборудования, установленного на рельсах.
Необходимо проверить прогиб и устойчивость при различных положениях стрелы и условиях эксплуатации.
Выбор материалов также является важной частью структурного анализа. Марки стали следует выбирать с учетом местной температуры, влажности, условий коррозии и условий эксплуатации.
Например, для оборудования, установленного в соленом порту, может потребоваться дополнительный запас коррозионной стойкости и соответствующая система покрытия. Для оборудования, работающего в условиях холодного климата, может потребоваться конструкционная сталь с достаточной ударной вязкостью.
Эти решения должны быть задокументированы в проектной документации, а не просто отражены в спецификации материалов.
Документы, подлежащие проверке на этапе проектирования.
Покупателям следует запросить и проверить:
- Основы проектирования и применимые редакции норм и правил.
- Сводка по комбинациям нагрузок и отчет об устойчивости
- Анализ прогиба стрелы и погрузочного патрубка.
- Расчеты нагрузки на рельсы и колеса для мобильных установок
- Технические характеристики материалов для конструкционной стали и износостойких деталей.
3. Контроль качества сварки и изготовления.
Качество сварки является критически важным фактором для обеспечения конструктивной надежности погрузчика для зерновых судов.
Сварная конструкция принимает на себя рабочую нагрузку оборудования, в то время как зерновая пыль и портовая среда могут создавать дополнительные эксплуатационные проблемы. Некачественно выполненные или неправильно проверенные соединения со временем могут стать потенциальными точками усталости.
Изготовление должно осуществляться в соответствии с признанной системой управления качеством сварки, например, ISO 3834. Сварщики должны иметь квалификацию в соответствии с ISO 9606 или эквивалентной национальной системой квалификации.
Дефекты сварных швов следует оценивать в соответствии с применимыми стандартами приемки, такими как ISO 5817 или AWS D1.1.
Критические стыковые сварные швы на таких компонентах, как стрела, портальная конструкция и желоб, должны подвергаться соответствующему неразрушающему контролю.
В зависимости от класса сварного шва и уровня напряжений, методы контроля могут включать:
- Визуальная проверка
- Ультразвуковой контроль
- Магнитопорошковый контроль
- Рентгенологическое исследование
Минимальный объем документации, который должны запросить покупатели.
Проверка качества должна включать в себя:
- Полные схемы сварных швов
- Процентное покрытие и результаты неразрушающего контроля для отдельных сварных швов.
- Документация по ремонту сварных швов и анализ первопричин.
- Сертификаты квалификации сварщика
- Записи измерений размеров
- измерения ширины колеи рельсов
- Измерения колесной базы
- Записи о выравнивании стрелы
Эти записи следует создавать в процессе изготовления и сборки. Их нельзя создавать задним числом, после покраски или окончательной сборки.
4. Соответствие оборудования, приводов и электротехнических норм.
Расчеты конструкции показывают, что рама способна выдерживать предполагаемые нагрузки, но сами по себе они не доказывают надежную работу механизмов и приводной системы в условиях эксплуатации.
Приводная система зернопогрузчика должна быть проверена на наличие следующих недостатков:
- Номинальный крутящий момент
- Начальная частота
- Удерживающая способность тормозов
- повышение температуры
- Рабочий цикл
Эффективность торможения особенно важна, поскольку погрузчики судов неоднократно располагаются над люками судов и должны сохранять устойчивость при изменении ветровых условий.
В рамках проверки безопасности оборудования также следует проверить блокировки между перемещением, поворотом и работой конвейера.
Электрические системы должны соответствовать применимым требованиям, таким как IEC 60204-1. Проверка должна включать в себя:
- Защитные устройства
- Проводка
- непрерывность Земли
- системы аварийной остановки
- Панели управления
- Приводные системы
- Блокировки безопасности
Поскольку судопогрузчики обычно работают в открытых портовых условиях, электрические компоненты также должны быть устойчивы к дождю, промывке, влажности и солевым брызгам.
Таким образом, защита корпуса — это не просто техническая деталь. Она может напрямую влиять на требования к техническому обслуживанию и долгосрочную надежность оборудования.
5. Требования к контролю качества зерна.
При работе с зерном возникают многочисленные проблемы с контролем качества, отличающиеся от тех, с которыми сталкиваются при работе с такими материалами, как цемент или сталь.
Зерно чувствительно к влаге и механическим повреждениям, а зерновая пыль при определенных условиях может создавать взрывоопасную атмосферу.
Эти характеристики предъявляют дополнительные требования, выходящие за рамки стандартных структурных и механических проверок.
Контроль загрязнения
Меры по контролю загрязнения следует принимать до того, как зерно попадет в систему.
Если оборудование ранее использовалось для перевозки других видов грузов, все участки, которые могут контактировать с зерном, следует тщательно очистить.
Это включает в себя:
- Чехлы на ремни
- Швы желоба
- Повороты с отскоком
- Пункты пересадки
- Другие поверхности, контактирующие с грузом
В плане обеспечения качества должны быть определены процедура очистки, точки проверки и ответственные лица.
Для зерна пищевого или кормового качества оборудование также должно быть спроектировано таким образом, чтобы обеспечивать возможность осмотра поверхностей, контактирующих с грузом.
Контроль пыли
Для контроля за пылью от зерна следует применять следующие меры:
- Закрытые пересадочные пункты
- локализация разливов
- Пылеудаление
- Правильный выбор оборудования
- Надлежащее заземление
При установке оборудования в пылезащищенной зоне двигатели, датчики, кабельные вводы и другие электрические компоненты должны быть выбраны в соответствии с применимыми требованиями ATEX или IECEx.
Требования к судну
При погрузке зерна необходимо также учитывать устойчивость судна.
Глава VI Конвенции SOLAS и Международный зерновой кодекс ИМО устанавливают требования к операциям по погрузке зерна, включая планы погрузки, распределение груза и остойчивость судов.
Таким образом, система управления судопогрузчиком должна обеспечивать контролируемое распределение материала, а не просто работу на максимальной номинальной мощности.
Контроль потока, расположение желобов и логика блокировок должны быть проверены на соответствие утвержденному плану загрузки.
6. Ввод в эксплуатацию, тестирование и документирование
Качество зернопогрузчика особенно хорошо проявляется во время заводских приемочных испытаний и ввода в эксплуатацию на объекте.
6.1 Заводские приемочные испытания
Комплексные заводские приемочные испытания (FAT) должны включать в себя:
- Испытания на работу без нагрузки
- Определенные периоды адаптации
- Нагрузочное тестирование
- Измерения деформации конструкции
- тестирование функций привода
- проверка блокировки безопасности
- Электрические испытания
- Тестирование аварийной остановки
В соответствующих случаях оборудование следует подвергнуть испытанию под нагрузкой в соответствии с согласованной спецификацией испытаний, при этом следует измерить прогиб конструкции относительно расчетных значений.
При необходимости, погрузочный конвейер и система пылеудаления также могут быть протестированы с использованием репрезентативного материала.
Это позволяет производителю и покупателю проверить, может ли оборудование обеспечить ожидаемую производительность и работает ли система пылеудаления так, как задумано.
В идеале покупатели должны присутствовать на заводских приемочных испытаниях и иметь доступ к оригинальным результатам испытаний, а не только к краткому отчету.
6.2 Приемочные испытания на объекте и документация
После установки в порту необходимо провести приемочные испытания на объекте (SAT), в ходе которых будут повторены критически важные тесты в реальных условиях эксплуатации.
К ним могут относиться:
- выравнивание оборудования
- Ответы на запросы путешественников
- Точность позиционирования желоба
- Работа конвейера
- Калибровка шкалы ленты
- срабатывание блокировки безопасности
- Эффективность контроля пыли
- Фактические показатели обработки грузов
Полученные результаты должны быть включены в окончательную документацию по передаче оборудования.
Полный пакет документации должен включать:
- Сводка по расчетам конструкции
- Сертификаты на материалы
- Схемы сварки
- Отчеты по неразрушающему контролю
- Сертификаты электротехнических испытаний
- Сертификаты OEM на двигатели и редукторы
- Протоколы FAT и SAT
- Руководства по эксплуатации и техническому обслуживанию
- Декларация соответствия
Отсутствие документации может затруднить подтверждение того, что оборудование действительно прошло проверку, независимо от его внешнего вида или номинальной мощности.
7. Как провести аудит программы контроля качества поставщика.
Надежность зернопогрузчика напрямую зависит от качества системы управления, используемой при его производстве.
Поэтому аудит поставщика следует начинать с систем управления и производства производителя.
Покупатель должен проверить, имеет ли производитель налаженную систему управления качеством, например, ISO 9001, а также соответствующие системы контроля качества сварки, такие как ISO 3834.
Необходимо также провести проверку лиц, ответственных за качество.
Важные моменты включают в себя:
- Сертификаты квалификации техников
- Квалификация инспектора
- Независимость инспекторов качества от производства.
- Документированные процедуры устранения несоответствий
- Протоколы контроля сварных швов
- записи о ремонте
- Процедуры анализа первопричин
Покупатели также могут попросить поставщиков объяснить расценки на ремонт сварных швов по последним проектам.
Очень низкий процент ремонтов не обязательно означает превосходное качество, если охват проверок также низок. Умеренный процент ремонтов, подтвержденный полными записями проверок и задокументированными корректирующими действиями, может служить более веским доказательством того, что завод активно выявляет и решает проблемы качества.
Посетите производственное предприятие
Посещение завода может предоставить полезную информацию, которую не всегда можно получить из брошюр или фотографий продукции.
Покупателям следует обратить внимание на следующее:
- Оборудование, находящееся в настоящее время в процессе сборки.
- Сварочные работы
- Контроль размеров
- Процедуры контроля качества
- Хранение материалов
- Уборка номеров
- Испытательные установки
- Управление документацией
Производитель, уверенный в своей системе качества, как правило, должен быть в состоянии напрямую продемонстрировать свои производственные и контрольные процессы.
8. Почему опыт поставщиков в работе со стандартами имеет значение
Одним из наиболее практических показателей способности производителя контролировать качество является его соответствие отраслевым стандартам.
Поставщик, имеющий опыт применения и разработки отраслевых стандартов, с большей вероятностью поймет не только содержание требования, но и причины его существования.
Это различие важно при проектировании и производстве крупномасштабного оборудования для обработки сыпучих материалов.
Компания AOTUO имеет опыт в этой области и участвовала в разработке стандарта JC/T 2575, китайского отраслевого стандарта для винтовых разгрузчиков цементовозных судов.
Хотя стандарт применяется к смежной категории оборудования, инженерные дисциплины, разработанные в рамках стандартизации, также могут влиять на проектирование и контроль качества оборудования для обработки зерна.
В сочетании с более чем 20-летним опытом в производстве оборудования для обработки сыпучих материалов, а также портфелем патентов и авторских прав на программное обеспечение, этот опыт обеспечивает основу для разработки и производства оборудования для сложных портовых условий.
История установок — ещё один полезный показатель.
Поставка оборудования в различные порты и условия эксплуатации позволяет оценить, насколько эффективны методы контроля качества производителя за пределами его собственного завода.
В конечном итоге, выбор погрузчика для зерновых судов должен основываться на документальных доказательствах, а не на заявлениях в рекламных брошюрах.
Тщательный анализ процесса закупок должен включать изучение применимых стандартов, расчетов несущих конструкций, записей о изготовлении, отчетов об инспекции, процедур испытаний и окончательной документации.
Когда контроль качества рассматривается как целостная система, покупатели могут оценить, действительно ли зернопогрузчик подходит для груза, климата, терминальной инфраструктуры и условий эксплуатации, в которых он будет установлен.